Rutin Bakımın Uzun Vadeli İşleme Hassasiyetini Nasıl Etkilediği
CNC makinelerinin üreticileri tarafından belirtilen doğruluk genellikle bir yaklaşımdır. Bu değer, makine yeni, doğru şekilde kurulmuş ve kontrollü bir ortamda çalışırken doğruluk kontrolü için alınır. Gerçekte, performans makinenin kendisinin bir özelliği değil, belirli bir zamandaki durumudur ve makinenin yıllarca süren yoğun çalışma boyunca bile en iyi durumda tutulması sağlanmalıdır.
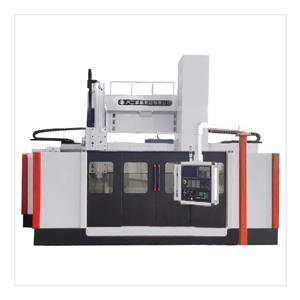
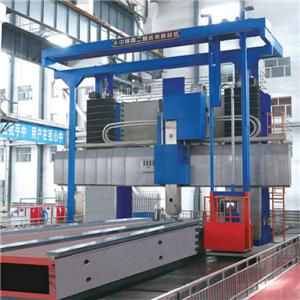
Aynı teknik özelliklere sahip iki dikey tornalama takım sistemi, birkaç yıllık çalışma sonrasında performans açısından oldukça farklılık gösterebilir ve genellikle bu fark, orijinal teknik tasarımdan ziyade ekipmanın ne kadar düzenli bakım gördüğünden kaynaklanır. Uzun süreli işleme döngüleriyle büyük iş parçaları üreten fabrikalar için, bakımın gerçekten neleri önlediğini ve nelerin arıza olarak kaldığını bilmek, ekipmanın kullanım ömrü boyunca ürünlerin genel kalite kontrol yönetiminde faydalı bir faktör olabilir.
1. Hassasiyetin Zamanla Yavaş Yavaş Değişmesinin Nedenleri
Doğruluk azalması fenomeni genellikle tek seferlik felaket niteliğinde bir olaydan kaynaklanmaz. Daha çok, raylar boyunca aşınma ve yıpranma sonucu oluşan ve zamanla biraz daha boşluk oluşmasına izin veren; yağın eskimesiyle kötüleşen yağlama; hidrolik veya soğutma sistemlerinde çok az miktarda kir bulunması; veya ağır kesme yüklerinden kaynaklanan ve zamanla tekrarlanan hizalama değişiklikleri gibi günlük değişikliklerden kaynaklanır ve bileşenlerin hafifçe yanlış hizalanmasına neden olur. Bu değişiklikler tek başlarına günlük kullanım sırasında muhtemelen tespit edilemezler.
Ancak aylar hatta on yıllar boyunca, tüm bu küçük değişikliklerin kümülatif etkisi, özellikle açılardaki küçük sapmaların daha büyük konum hatalarına dönüştüğü büyük iş parçalarının imalatında, boyutsal homojenlikte kademeli bir azalma şeklinde kendini gösterir.
2. Kılavuz Hatlar ve İletim Sistemleri Ara Sıra Değil, Sürekli Bakıma İhtiyaç Duyar
Makinenin bir parçayı ne kadar hassas bir şekilde konumlandırıp hareket ettirebileceğinin en büyük belirleyicileri arasında bileşenler ve iletim kılavuz yolları yer almaktadır. Yağlama söz konusu olduğunda, sıklık gerçekten önemlidir: Yağlama eksikliği sürtünmeyi ve aşınmayı artırırken, kirlenmiş veya bozulmuş bir yağlayıcı neredeyse yağlama eksikliğiyle aynı etkiye sahiptir.
Yağlama yağının temizliği ve basıncı, sadece hidrostatik veya hidrodinamik kılavuz raylı makineler için değil, aynı zamanda bu parametreler kılavuz rayların düşük sürtünme ve titreşim sönümleme işlevlerini yerine getirmesini sağladığı için de büyük önem taşır. Bu parametrelerin kontrol edilebileceği çeşitli yöntemler vardır, ancak periyodik izleme önerilir. Ayrıca, hassasiyet kaybı görsel olarak fark edilebilir hale gelmeden önce bilyalı vida veya kremayer dişli tahrik sistemindeki herhangi bir boşluğu periyodik olarak kontrol etmek de iyi bir fikirdir; aksi takdirde, sorun ancak daha üst bir boyuta taşındıktan sonra tespit edilecektir.
3. Mil Durumu ve Termal Yönetim
İş mili, hem aşınmaya hem de sıcaklığa karşı en hassas sistemlerden biridir. Yatak aşınması, duyulabilir veya görülebilir bir arızaya neden olmadan çok önce yüzey kalitesini ve delik doğruluğunu etkileyen salınıma yol açabilir. İş mili soğutma sistemleri (varsa), tasarlandığı gibi çalışması için temiz soğutma sıvısına ve engelsiz akışa bağlıdır; kısmen tıkanmış veya bozulmuş bir soğutma devresi, bunu telafi etmek üzere tasarlanmış bir makinede bile termal kaymanın tekrar ortaya çıkmasına izin verebilir. Uzun, sürekli ve ağır kesme döngüleri çalıştıran üreticiler için, iş mili soğutma ve yağlamasının belirtilen özelliklere uygun şekilde çalıştığını doğrulamak, hassasiyeti korumanın en doğrudan yollarından biridir.dikey tornalama takım tezgahıBüyük iş parçalarını işlerken.
4. Takım ve iş parçası tutma sistemleri de bakım planına dahil edilmelidir.
Makine hassasiyeti, nihai ürünün kalitesini belirleyen tek faktör değildir. Aşınmış takım tutucular, hasarlı sıkıştırma mekanizmaları veya sıkıştırma gücünü kaybeden hidrolik aynalar, makine arızası gibi görünen ancak aslında bu tutucuların/kelepçelerin/anakartların işi olan bazı hassasiyetsizliklere neden olabilir.
Ağır ve büyük iş parçaları, yalnızca hassasiyet için değil, aynı zamanda kurulum sırasında operatörlerin güvenliği için de çok iyi bir iş tutma sistemine ihtiyaç duyar. Takım ve iş tutma sistemi denetimini, yalnızca denetimde reddedilebilir bir parça söz konusu olduğunda değil, düzenli bakımın bir parçası olarak dahil etmek, gerçek makine sorunlarını, sürecin bir aşamasında meydana gelmiş olabilecek diğer sorunlardan ayırt etmeyi kolaylaştırır.
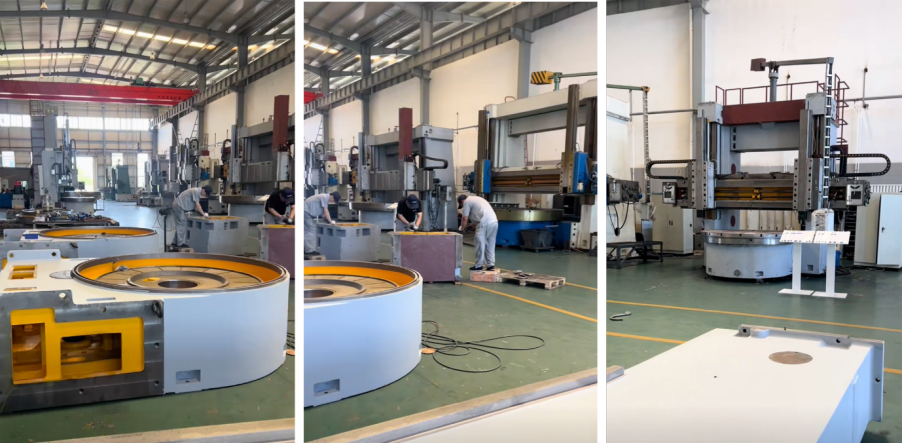
5. Sadece Bakım Kontrol Listesi Değil, Bakım Ritmi Oluşturmak
Bakım, sadece yıllık bir görev listesi olarak değil, gerçek kullanımınıza bağlı tekrarlayan bir ritim olarak görülmelidir. Bakım, farklı kontrol türlerinin bir karışımını içerir: iş yükünüzden bağımsız olarak belirli aralıklarla yapılması gereken rutin görevler (yağlama, filtre kontrolü, dış muayene), kullanım saatlerini veya kesme yükünü kontrol ederek iş ve makine durumunun izlenmesi (kılavuz boşluğu, iş mili salınımı, soğutma sıvısı durumu) ve özellikle alışılmadık derecede ağır bir kesimden sonra veya onarımlardan sonra, bilinen bir referansla makine doğruluğunun düzenli olarak kontrol edilmesi ve ayarlanması. Basit bir bakım günlüğü tutarsanız – ne yapıldı, ne zaman yapıldı ve ne keşfedildi – üretim sürecini etkilemeden önce kademeli bir eğilimi belirlemenize yardımcı olabilir ve birçok durumda bu tür bilgiler gerçek muayeneden daha değerlidir.
6. Bakım Artık Yeterli Olmadığında
Bakım, bir makinenin orijinal doğruluğunu korumaya yardımcı olur, ancak makinenin kurulumu mevcut üretim ihtiyaçlarından farklıysa bunu telafi edemez. Doğru şekilde bakımı yapılmış bir makine bile mevcut görevi veya iş parçasının gerektirdiği hassasiyeti sağlayamıyorsa, aslında sorun bakım değil, ekipmanın yükseltilmesidir. Bu, mevcut makine ile gereksinimler arasındaki gerçek mesafeyi bulma seçimidir, bu da makalemizde açıklanmıştır.Mevcut CNC makinenizi yükseltmeye karar vermeden önce dikkate almanız gerekenler. Bakım ve karar verme süreci.Bu nedenle, yükseltme ve bakım işlemleri ayrı konular olarak değil, aynı ekipman yaşam döngüsünün iki aşaması olarak ele alınmalıdır: birincisi - bakım - bir ekipmanı koruma yöntemidir.makinenin doğruluğuBirincisi, teslimat yapmak için inşa edildiğini, ikincisi ise - yükseltme kararı - bu doğruluğun artık iş için yeterli olmadığı zaman ne olacağını ifade eder.
Çözüm
Uzun vadeli işleme hassasiyeti, yalnızca bir makinenin başlangıçta nasıl tasarlanıp üretildiğine bağlı değildir. Aynı zamanda kılavuz rayların, iletim sistemlerinin, iş millerinin, takımların ve iş parçası tutucularının, orijinal yeteneklerini koruyacak kadar düzenli olarak bakımının yapılıp yapılmadığına da bağlıdır. Uzun döngüler boyunca büyük ve ağır işleme görevleri yürüten üreticiler için, rutin görevleri, duruma dayalı kontrolleri ve periyodik doğruluk doğrulamasını birleştiren yapılandırılmış bir bakım ritmi, ekipmanın çalışma ömrü boyunca üretim kalitesini korumanın pratik bir yoludur.
Bir ürünün bakım uygulamaları hakkında görüşmek isterseniz...dikey tornalama takım tezgahıYa da mevcut ekipmanınızın üretim gereksinimlerinizi hala karşılayıp karşılamadığını değerlendirmek isterseniz, Dalian Waji ile iletişime geçmekten çekinmeyin.