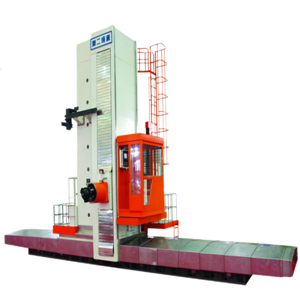
Büyük Parçaların İşlenmesinde Yeniden Konumlandırmayı Azaltma
Büyük parçaların işlenmesinde, bir iş parçasının tamamlanmadan önce genellikle birden fazla işleme aşamasından geçmesi gerekir. Farklı işleme alanlarının farklı erişilebilirlik, işleme yönleri ve işlem gereksinimlerine sahip olabileceği göz önüne alındığında, iş parçası işleme süreci sırasında yeniden sıkıştırılmalı veya yeniden konumlandırılmalıdır.
Yeniden konumlandırma, işleme planının mutlaka sorunlu olduğu anlamına gelmez. Bununla birlikte, iş parçasının konumunda yapılan her ek ayarlama, üretim sürecinde kontrol edilmesi gereken bir adım daha ekler. Yeniden sıkıştırma için gereken zamana ek olarak, konumlandırma referansının doğrulanması, işleme sürecinin kesintiye uğraması ve farklı işlemlerin koordinasyonu da genel iş akışını etkileyebilir.
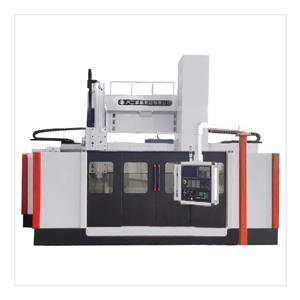
Bu nedenle, büyük parçalar için gereksiz iş parçası yeniden konumlandırmasını azaltmak, sadece sıkıştırmayı hızlandırmakla ilgili değildir. Tüm işleme sürecine bakmayı ve hangi konumlandırma işlemlerinin gerekli olduğunu ve hangilerinin daha uygun bir yöntemle azaltılabileceğini belirlemeyi gerektirir.CNC Büyük Dikey Torna Tezgahıişleme planı.
1. Büyük parçaların yeniden konumlandırılması neden daha sık gereklidir?
Büyük parçalar genellikle nispeten büyük boyutlara ve daha karmaşık işleme gereksinimlerine sahiptir. Aynı iş parçasının birkaç farklı bölgesinde işlenmesi gerekebilir. Mevcut iş parçası tutma düzeni, işlenmesi gereken bir sonraki alana erişim sağlamadığında, iş parçasının yeniden konumlandırılması gerekebilir.
Ancak büyük parçalar için, işleme alanlarının boyutu, şekli ve dağılımı, işleme sürecini planlarken süreci daha karmaşık hale getirebilir.CNC Büyük Dikey Torna Tezgahı.
Dolayısıyla, yeniden konumlandırma genellikle birden fazla faktörün sonucudur. İş parçasının geometrisine, farklı işleme alanlarına ve genel süreç planlamasına bağlıdır.
Süreç planlaması sırasında tüm bu faktörlerin dikkate alınmaması, örneğin, iş parçasının tekrar tekrar sıkıştırılması, yeniden hizalanması veya farklı makineler arasında aktarılması gibi gerçek üretim süreçlerine yol açabilir.
2. Yeniden konumlandırma, yalnızca sıkıştırma süresini uzatmaktan daha fazlasını gerektirir.
İş parçasının yerini değiştirmenin, sıkıştırma ve ayarlama aşamalarında daha fazla zaman gerektirmesinin yanı sıra, özellikle büyük işlerde başka sorunlar da ortaya çıkarır.
• Öncelikle, her yeni kurulumda iş parçasının konumunun tekrar kontrol edilmesi gerekir. Operatör, iş parçasının doğru işleme konumunda olduğundan emin olmalı ve mevcut işlem için gerekli konumlandırma ilişkisini kurmalı veya doğrulamalıdır.
İkinci olarak, aynı iş parçasının farklı işleme alanları arasında korunması gereken bir ilişki olduğunda, yeniden konumlandırma, işleme sürecinde kontrol edilmesi gereken başka bir adım daha getirir. İş parçası her pozisyon değiştirdiğinde, sonraki işleme işlemlerinin amaçlandığı gibi devam edebilmesi için kontrol edilmesi gerekir.
• Yeniden konumlandırma, aksi takdirde sürekli olan bir işleme sürecini de kesintiye uğratabilir. İş parçasının farklı makineler arasında birkaç kez taşınması gerektiğinde, üretim aşamaları daha ayrışabilir hale gelir. İşleme süresinin yanı sıra, parçanın taşınması, kaldırılması, yeniden konumlandırılması ve hatta tekrar kontrol edilmesi de genel üretim sürecine katkıda bulunur.
Dolayısıyla, yeniden konumlandırmanın etkisini değerlendirmek istediğinizde, yalnızca bir kurulumun süresini dikkate almazsınız. Yeniden konumlandırmanın tüm işleme iş akışına kaç ek adım getirdiğini dikkate almak daha önemlidir.
3. Yeniden Konumlandırmayı Azaltmak İçin İşleme Planını Yeniden Düşünmek
Yeniden konumlandırmayı azaltmak, her büyük parçanın tek bir kurulumda tamamen işlenmesi gerektiği anlamına gelmez. İş parçası oldukça karmaşık olduğunda, birden fazla kurulum yapmak işleme sürecinin normal bir parçasıdır.
Ancak daha gerçekçi çözüm, işleme sürecini tamamlamadan önce karar vermektir:
Hangi işleme aşamalarında iş parçasının yeniden konumlandırılması gerekecektir?
Bu karar ancak CNC büyük dikey torna tezgahının gerçek işleme aralığına, iş parçasının işleme alanlarına ve genel proses düzenlemesine bağlı olarak verilebilir. Örneğin, ekipman seçimi ve proses planlaması sırasında, öncelikle iş parçasının ana işleme alanları belirlenir. Ardından, seçtiğiniz ekipmanın işleme aralığının bu alanlar için yeterli olup olmadığını anlayacaksınız. Belirli işlemlerin başka bir makineye aktarılması gerekiyorsa, bu aktarımın gerekli olup olmadığını ve genel üretim sürecini nasıl etkileyeceğini değerlendirmek gerekir.
İşleme sırasında iş parçasının nasıl stabil bir şekilde destekleneceği ve konumlandırılacağı da dikkate alınmalıdır. Büyük parçalar için, iş parçasının fiziksel olarak hareket ettirilmesi ek işlemler gerektirebilir. İşleme süreci, gereksiz konum değişikliklerini en aza indirgeyerek daha sürekli hale getirilebilir.
"Daha az kurulum" hedeflenen yönlerden sadece biridir; daha derin amaç, iş parçalarının konumlandırılması, kesme alanı ve üretim adımları arasında uygun bir uyum sağlamaktır.
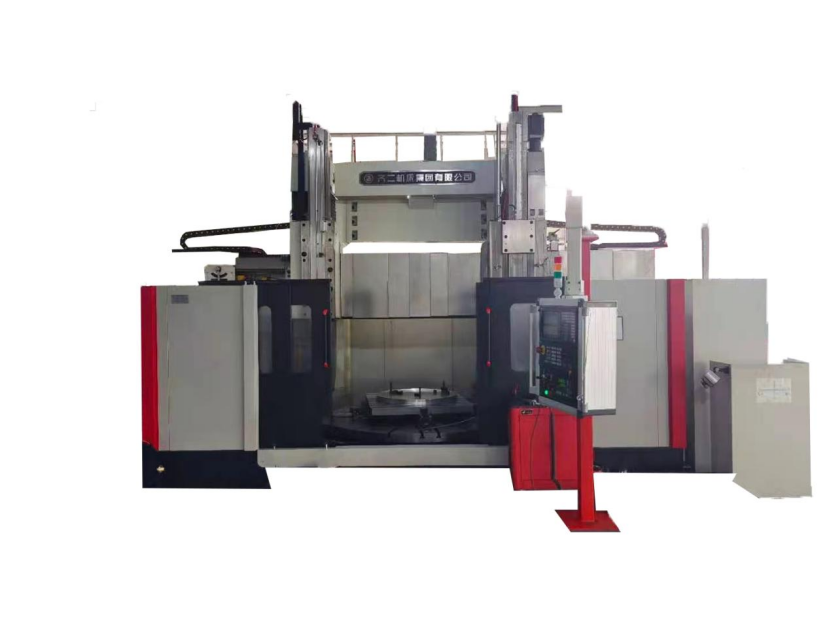
4. Büyük parçaların işlenmesinde hangi durumlarda yeniden konumlandırmaya daha fazla dikkat edilmelidir?
Her işleme görevi için çok sayıda yeniden konumlandırma gerekli olmayabilir. Alıcılar ve proses mühendisleri, bu konuyu kendi gerçek üretim durumlarını göz önünde bulundurarak değerlendirebilirler.
Aşağıdaki açıklamaların iş parçasının özellikleriyle eşleşip eşleşmediğini belirleyin:
• Birden fazla işleme bölgesinde iş parçası işleme;
• İşleme alanlarının çoğu farklı konumlardadır;
• Mevcut ekipmanın işleme kapasitesi nedeniyle, gerekli tüm işleme bölgelerini kapsamak zordur;
• İşleme sırasında iş parçasının sık sık yeniden konumlandırılması gerekir;
• İş parçasını farklı makineler arasında birkaç kez hareket ettirmek;
• Yeniden konumlandırma, sıkıştırma, hizalama veya proses koordinasyon süresini önemli ölçüde uzatır.
Bu tür üretim işlerinde, CNC büyük dikey torna tezgahı seçimi yalnızca tek bir işleme parametresine bağlı olmamalıdır. Bunun yerine, iş parçasının makineye girdiği andan işleme tamamlanana kadar tüm süreç göz önünde bulundurulmalıdır.
Rüzgar türbini ana yataklarını ele alalım. Bu parçaların yüzeylerinde iç ve dış yuvarlanma yolları işlenir; bu da yüksek boyutsal hassasiyet ve pürüzsüz bir yüzey kalitesi gerektirir. Büyük çelik dövme iş parçalarının kesintili işlenmesi sürecinde, kesme kuvvetlerindeki değişimler titreşime ve takım aşınmasına neden olur. Uzun işleme işlemleri ısı üretir ve bu da boyutsal kararlılığı etkileyebilir.
Bu, alıcıların yalnızca tek bir makinenin işleme kapasitesine odaklanırken, ekipmanın parçası olacağı gerçek üretim sürecini gözden kaçırmalarını önlemeye yardımcı olabilir.
Çözüm
Büyük parçaların işlenmesinde, yeniden konumlandırma, kolayca gözden kaçırılan ancak üretim sürecinin çok gerçek bir parçasıdır.
Rüzgar türbini ana yataklarını ele alalım. Bu parçalar, iç ve dış yuvarlanma yollarının işlenmesini gerektirir ve bu da boyutlar ve pürüzsüz yüzey kalitesi için yüksek hassasiyet gerektirir. Büyük dövme çelik iş parçalarının aralıklı işlenmesinde, kesme kuvvetlerindeki varyasyonlar titreşimlere ve takım aşınmasına neden olabilir. Uzun işleme işlemleri ısı üretir ve bu da boyut stabilitesini etkileyebilir.
Büyük parçaların işlenmesi sürecini planlarken veya yeni bir CNC ekipmanı satın alırken, örneğin birCNC Büyük Dikey Torna TezgahıBu faktörleri önceden göz önünde bulundurmak, gerçek üretim iş akışına uygun bir makine konfigürasyonunu belirlemeyi kolaylaştırabilir.
Büyük parçalar için CNC işleme çözümü planlıyorsanız, gerçek iş parçalarınıza ve işleme gereksinimlerinize göre uygun bir ekipman çözümü hakkında görüşmek üzere bizimle iletişime geçmekten çekinmeyin.