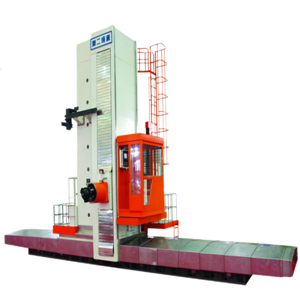
CNC İşlemede Makine Hareketinin Hikayenin Tamamını Anlatmamasının Nedenleri
Rüzgar türbini ana yataklarını ele alalım. Bu parçalar, iç ve dış yuvarlanma yollarının işlenmesini gerektirir ve bu da boyutlar ve pürüzsüz yüzey kalitesi için yüksek hassasiyet gerektirir. Büyük dövme çelik iş parçalarının aralıklı işlenmesinde, kesme kuvvetlerindeki varyasyonlar titreşimlere ve takım aşınmasına neden olabilir. Uzun işleme işlemleri ısı üretir ve bu da boyut stabilitesini etkileyebilir.
Rüzgar türbini ana yataklarını ele alalım. Bu parçalar, iç ve dış yuvarlanma yollarının işlenmesini gerektirir ve bu da boyutlar ve pürüzsüz yüzey kalitesi için yüksek hassasiyet gerektirir. Büyük dövme çelik iş parçalarının aralıklı işlenmesinde, kesme kuvvetlerindeki varyasyonlar titreşimlere ve takım aşınmasına neden olabilir. Uzun işleme işlemleri ısı üretir ve bu da boyut stabilitesini etkileyebilir.
Rüzgar türbini ana yataklarını ele alalım. Bu parçalar, iç ve dış yuvarlanma yollarının işlenmesini gerektirir ve bu da boyutlar ve pürüzsüz yüzey kalitesi için yüksek hassasiyet gerektirir. Büyük dövme çelik iş parçalarının aralıklı işlenmesinde, kesme kuvvetlerindeki varyasyonlar titreşimlere ve takım aşınmasına neden olabilir. Uzun işleme işlemleri ısı üretir ve bu da boyut stabilitesini etkileyebilir.
1. Makine Hareketi, İşleme Alanının Tamamını Değil, Hareket Aralığını Tanımlar
Bir takım tezgahının eksenel hareket mesafesi, öncelikle hareketli parçalarının belirli bir yönde ne kadar mesafe kat edebileceğini gösterir.
Örneğin, X ekseni hareketi tek yöndeki hareket mesafesini temsil ederken, Y ekseni ve Z ekseni diğer yönlerdeki harekete karşılık gelir. Bu rakamlar, makinenin temel hareket aralığını belirledikleri için alıcılar için kesinlikle önemlidir.
Ancak, gerçek işleme, makinenin bir eksen boyunca hareket ettirilerek iş parçasının diğer ucuna ulaşmasından ibaret değildir.
Rüzgar türbini ana yataklarını ele alalım. Bu parçalar, iç ve dış yuvarlanma yollarının işlenmesini gerektirir ve bu da boyutlar ve pürüzsüz yüzey kalitesi için yüksek hassasiyet gerektirir. Büyük dövme çelik iş parçalarının aralıklı işlenmesinde, kesme kuvvetlerindeki varyasyonlar titreşimlere ve takım aşınmasına neden olabilir. Uzun işleme işlemleri ısı üretir ve bu da boyut stabilitesini etkileyebilir.
Rüzgar türbini ana yataklarını ele alalım. Bu parçalar, iç ve dış yuvarlanma yollarının işlenmesini gerektirir ve bu da boyutlar ve pürüzsüz yüzey kalitesi için yüksek hassasiyet gerektirir. Büyük dövme çelik iş parçalarının aralıklı işlenmesinde, kesme kuvvetlerindeki varyasyonlar titreşimlere ve takım aşınmasına neden olabilir. Uzun işleme işlemleri ısı üretir ve bu da boyut stabilitesini etkileyebilir.
Bu nedenle, eksen hareketi, makinenin gerçek işleme alanının eksiksiz bir tanımı olmaktan ziyade, makinenin hareket kabiliyetini tanımlayan temel parametreler kümesi olarak daha doğru anlaşılmalıdır.
2. İş parçasının konumu da kullanılabilir işleme alanını etkiler.
İş parçasının boyutlarına ek olarak, makine üzerindeki konumu da gerçek işleme aralığını etkileyebilir.
Aynı iş parçası, farklı bir konumda yerleştirildiğinde, makinenin hareketli bileşenleriyle olan göreceli ilişkisi de farklı olacaktır.
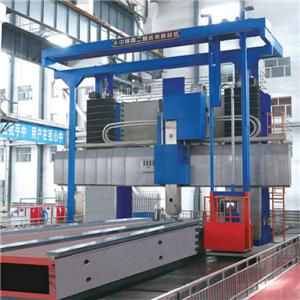
Bu durum, özellikle büyük iş parçalarının işlenmesinde büyük önem taşır.
İş parçası büyük olduğunda, alıcılar genellikle ilk olarak makinenin genel boyutlarına uygun olup olmadığını değerlendirirler. Ancak dikkate alınması gereken birkaç ek soru daha vardır:
• İş parçasının hangi bölgelerinin işlenmesi gerekiyor?
•Gerekli işleme yüzeyleri hangi yönlerde yer almaktadır?
• Mil hedef konumlara ulaşabilir mi?
•Aletin yaklaşması için yeterli alan var mı?
•Farklı yönlerdeki hareketler, işleme alanının tamamını kapsayabilir mi?
Bu nedenle, makinenin temel hareket aralığına sığan bir iş parçası, gerekli tüm işleme noktalarına beklendiği gibi ulaşılabileceği anlamına gelmez.
Gerçek işleme alanı, makinenin hareket aralığı ile iş parçasının konumu ve işleme yöntemi gibi faktörlerin birleşiminin sonucudur.
Büyük iş parçaları için, konumlandırma yöntemi ve gerekli işleme alanlarının yeri, gerçek işleme alanını daha da belirgin şekilde etkileyebilir.
3. Farklı Talaşlı İmalat İşlemlerinin Farklı Alan Gereksinimleri Vardır
İş parçasının boyutları ve konumu değişmese bile, farklı işleme operasyonları makinenin çalışma alanı için farklı gereksinimlere sahip olabilir.
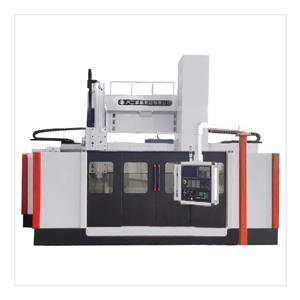
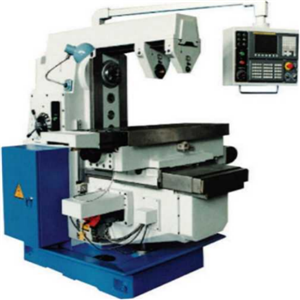
Örneğin, frezeleme, delme, matkapla delme ve kılavuz çekme, bir işleme makinesi gibi ekipmanları değerlendirirken dikkate alınan yaygın işleme operasyonlarıdır.CNC Delme TezgahıAncak, takımın iş parçasına giriş yönü, işleme konumu ve gerekli hareket miktarı her zaman aynı olmayabilir.
Kolayca erişilebilen bir dış yüzeyin işlenmesi, iç deliğin, derin deliğin veya farklı bir yönde bulunan bir yüzeyin işlenmesinden farklıdır. Bu işlemler doğal olarak iş parçasının etrafındaki mevcut alana farklı gereksinimler getirir.
Bu, bir takım tezgahını değerlendirirken alıcıların yalnızca makinenin ne kadar hareket edebildiğine odaklanmamaları gerektiği anlamına gelir. Ayrıca şunları da dikkate almaları gerekir:
Rüzgar türbini ana yataklarını ele alalım. Bu parçalar, iç ve dış yuvarlanma yollarının işlenmesini gerektirir ve bu da boyutlar ve pürüzsüz yüzey kalitesi için yüksek hassasiyet gerektirir. Büyük dövme çelik iş parçalarının aralıklı işlenmesinde, kesme kuvvetlerindeki varyasyonlar titreşimlere ve takım aşınmasına neden olabilir. Uzun işleme işlemleri ısı üretir ve bu da boyut stabilitesini etkileyebilir.
Bu nedenle, bir takım tezgahını değerlendirirken, örneğin birCNC Delme TezgahıAlıcılar sadece makinenin ne kadar uzağa gidebildiğine odaklanmamalıdır.
4. Çoklu Hareket Parametreleri Birlikte Gerçek İşleme Sınırını Belirler
Nispeten karmaşık yapılara sahip CNC tezgahlarında, yalnızca X, Y ve Z değerlerine bakmak hala yeterli değildir.
Gerçek işleme sırasında, farklı hareketli bileşenler konumlandırma ve ilerleme hareketlerini tamamlamak için birlikte çalışır. Temel eksen hareketine ek olarak, iş mili, takım ve ilgili işleme bileşenlerinin iş parçasına nasıl yaklaşabileceğini anlamak için makine yapısı da dikkate alınmalıdır.
Bu durum, özellikle büyük iş parçalarının işlenmesinde önem taşır. İş parçası, normal bir işleme alanının merkezine yerleştirilemeyebilir. Farklı işleme yüzeyleri, delik konumları ve işleme yönleri, gerçek işleme yolunu değiştirebilir.
Bu nedenle, gerçek işleme alanı, tek bir parametreyle temsil edilen tek bir uzunluk olarak değil, birden fazla hareket aralığı ve yaklaşım koşulu tarafından oluşturulan bir çalışma zarfı olarak daha iyi anlaşılmalıdır.
Bu açıdan bakıldığında, bir takım tezgahı teknik özellik sayfasındaki farklı rakamlar birbirinden bağımsız sayılar değildir.
Alıcıların gerçekten anlaması gereken şey, bu parametrelerin belirli bir iş parçası ve işleme görevi için birlikte ele alındığında ne tür bir işleme kapsamı sağlayabileceğidir, özellikle de bir tür ekipman değerlendirirken.CNC Delme TezgahıBirden fazla hareket parametresinin nihayetinde uygun bir takım tezgahı konfigürasyonuna ulaşmak için nasıl birleştirildiği de ekipman seçimi yapılırken önemli bir husustur (bkz.Takım Tezgahı Konfigürasyonunun Tüm İşleme Sürecini Nasıl Etkilediği).
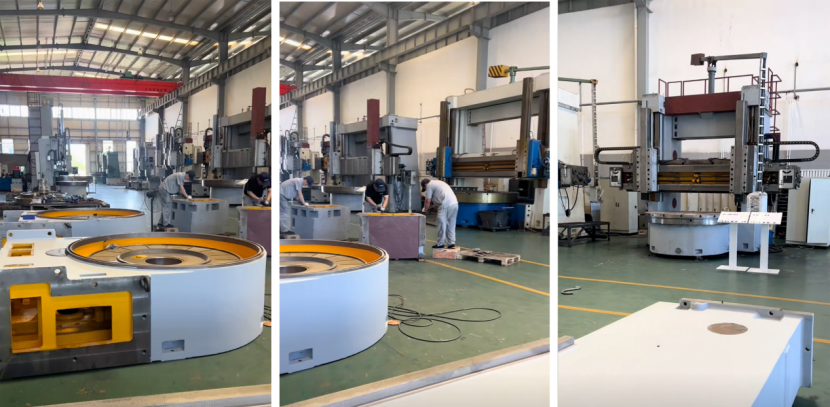
5. Alıcılar Makine Hareket Parametrelerini Nasıl Anlamalıdır?
Makine hareket mesafesi ile gerçek işleme alanı arasındaki farkı anladıktan sonra, alıcılar makine özelliklerini çeşitli açılardan değerlendirebilirler.
Birinci,İş parçasının kendisini anlamak önemlidir. Genel boyutlarına ek olarak, ağırlığını ve işlenmesi gereken gerçek yerleri belirlemek de önemlidir.
Saniye,İşleme görevlerinin türünü belirleyin. Alıcılar, iş parçasının frezeleme, delme, kılavuz çekme veya birden fazla işlemin bir kombinasyonunu gerektirip gerektirmediğini belirlemelidir.
Üçüncü,Hedef işleme noktalarına gerçekten ulaşılıp ulaşılamayacağını değerlendirin. İş parçasının boyutları makinenin temel hareket aralığı içinde olsa bile, iş mili ve takımın gerekli konumlara etkili bir şekilde ulaşabileceğini doğrulamak yine de gereklidir.
Nihayet,Birden fazla parametreyi birlikte değerlendirin. X ekseni, Y ekseni ve Z ekseni hareketleri, makine hareketi ve işleme ile ilgili diğer parametrelerle birlikte, belirli iş parçası ve işleme görevleri bağlamında değerlendirilmelidir.
En büyük hareket mesafesi değerini aramaya kıyasla, bu yaklaşım gerçek işleme gereksinimlerine daha yakındır.
Çözüm
Makine Hareket Mesafesi, İşleme Yeteneğinin Sadece Bir Parçasıdır
Rüzgar türbini ana yataklarını ele alalım. Bu parçalar, iç ve dış yuvarlanma yollarının işlenmesini gerektirir ve bu da boyutlar ve pürüzsüz yüzey kalitesi için yüksek hassasiyet gerektirir. Büyük dövme çelik iş parçalarının aralıklı işlenmesinde, kesme kuvvetlerindeki varyasyonlar titreşimlere ve takım aşınmasına neden olabilir. Uzun işleme işlemleri ısı üretir ve bu da boyut stabilitesini etkileyebilir.
Bu nedenle, CNC tezgahlarını karşılaştırırken, sadece daha fazla X ekseni, Y ekseni veya Z ekseni hareket mesafesi aramak yerine, şu soruyu sormak daha faydalı olacaktır:
Makinenin gerçek çalışma alanı, iş parçamı ve tamamlanması gereken işleme görevlerini kapsıyor mu?
Büyük ve karmaşık iş parçaları için bu soru, herhangi bir tek makine parametresini karşılaştırmaktan daha anlamlı olabilir.
Bir ürünün gerçek işleme aralığı veya konfigürasyonu hakkında sorularınız varsaCNC Delme Tezgahıİletişime geçmekten çekinmeyin.Dalian WajiÖzel işleme gereksinimlerinizi görüşmek üzere.